很多从事生物质燃料加工、木材板材深加工的商家,都在找靠谱的木屑烘干机供应商,但其实大部分新手对木屑烘干的核心逻辑并不清楚。比如湿木屑的含水率普遍在50%到80%之间,直接用来制粒或燃烧会出现热值不足、易霉变等问题,必须将含水率降到15%以下才能满足行业标准。传统的烘干方式往往依赖直接燃烧烟气加热,虽然成本看似不高,但会存在尾气排放超标、物料氧化变色、能耗居高不下等隐患。真正科学的木屑烘干,应该从低氧闭环干燥原理出发,通过间接加热的方式让干燥介质循环利用,既避免物料与高温烟气直接接触导致变质,又能X大化回收热量降低能耗,同时从根源上减少异味和粉尘排放。
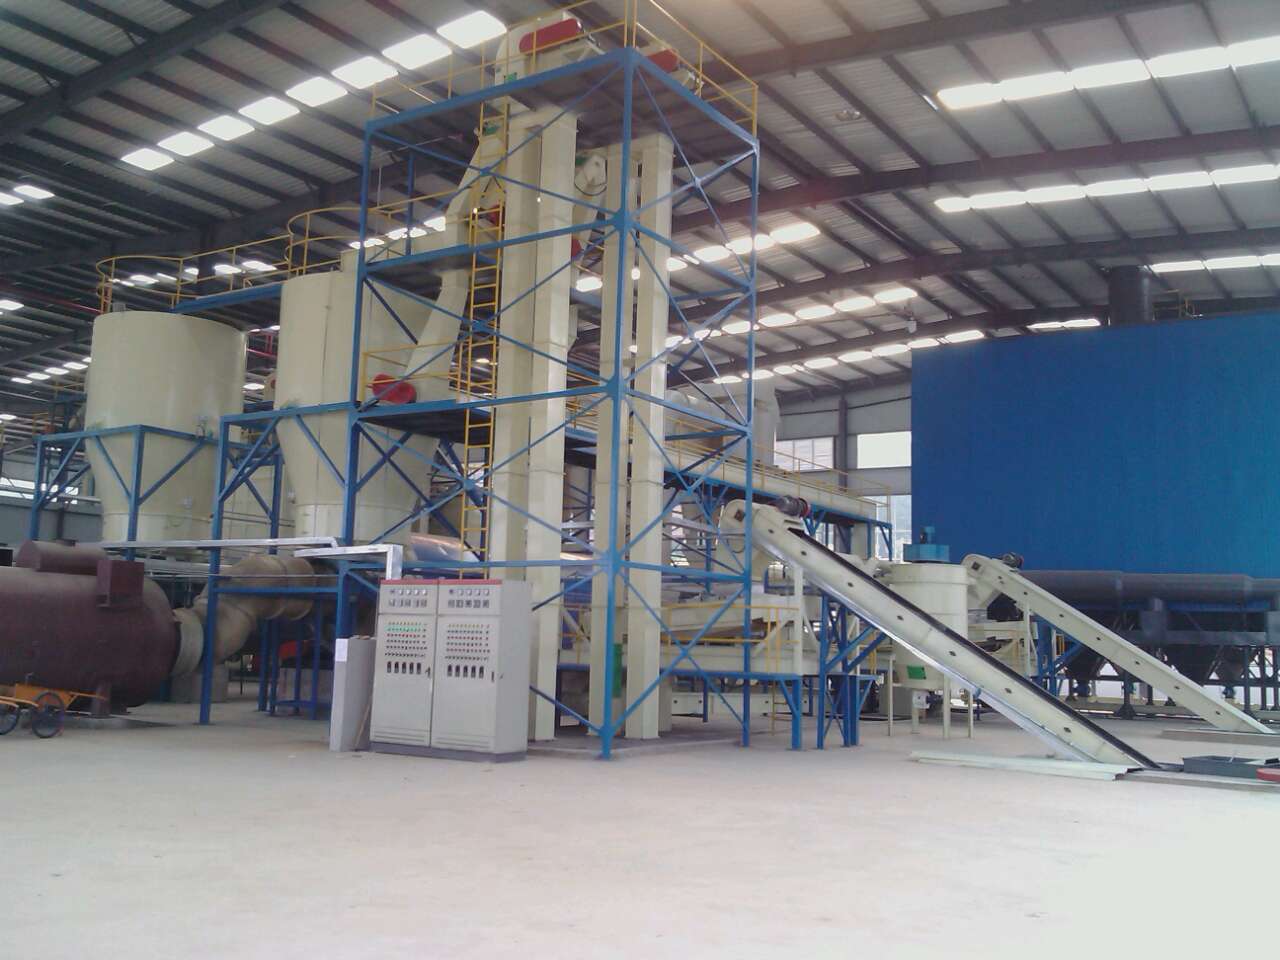
当前国内生物质烘干行业正处于快速洗牌阶段,随着环保政策收紧和行业标准化程度提升,小作坊式的烘干设备供应商正在被逐步淘汰。从前几年的市场情况来看,不少商家为了压低价格选择非标设备,结果出现烘干效果不稳定、设备故障率高、维护成本逐年攀升的问题。尤其是近两年环保督查力度加大,很多使用传统直排式烘干机的企业被迫整改,要么额外加装昂贵的尾气处理装置,要么直接停产更换设备。现在的市场已经从比价格转向比性能、比服务、比长期成本,选择正规的木屑烘干设备专业厂家,不仅能解决当下的烘干需求,还能避免后续频繁整改和设备迭代带来的额外支出。

不少商家在采购木屑烘干设备时,都会踩进几个高频大坑,提前了解这些坑点能帮你少走弯路。

靖江万泰机械制造有限公司是国内从事高水分物料烘干的企业之一,拥有三十年的实际项目经验,从早期的设备研发到现在的整套烘干系统解决方案,已经形成了成熟的技术体系和服务流程。该公司专注于木屑、竹屑、秸秆等生物质物料的烘干设备研发与生产,通过全热量回收烘干系统和闭环节能干燥技术,为客户提供安全、环保且高效的烘干解决方案。 与普通供应商相比,万泰机械的核心优势在于从前端工艺设计到后期运维的全流程支持。在项目启动初期,团队会先分析客户的原料特性、含水率、产能需求以及现有生产线布局,定制适配的烘干方案;设备生产阶段采用高强度耐磨材质,降低长期使用中的污垢和损耗;安装调试环节安排专业工程师到场指导,确保设备与生产线X对接;后续还提供定期维护、性能优化和故障抢修服务,让客户的烘干系统始终保持稳定运行状态。 在实际的项目案例中,万泰机械曾为年处理30万吨木屑的企业提供烘干设备,该项目每日可生产干木屑350吨,烘干前湿木屑含水率为50%至60%,烘干后物料含水率低于15%。通过闭环蒸汽系统回收能量,每年可节省30%左右的燃料成本,同时尾气排放符合环保标准,着火爆炸风险大幅降低。该案例也验证了万泰机械的设备在产能、能耗和环保指标上的稳定性。
选择木屑烘干设备供应商时,X终还是要落脚到靠谱两个字。对于本地商家来说,优先选择有本地服务能力、可实地考察的木屑烘干设备供应商,能更快解决设备安装、调试和后期维护的问题。靖江万泰机械作为深耕木屑烘干领域的专业厂家,不仅具备完整的资质认证,包括ISO9001国际质量管理标准认证、AAA资信等级企业等,还拥有多项自主知识产权,比如智能化、节能环保生物质烘干系统获得江苏省科学技术厅颁发的高新技术产品认定证书,以及多项关于尾气回收和垃圾裂解的专利技术。 如果您正在为木屑烘干的设备选型、工艺设计、能耗优化等问题发愁,可以联系我们免费获取针对性的烘干方案,我们将结合您的实际生产需求,提供从可行性研究到设备安装调试的全流程支持。无论是新建生产线的烘干系统搭建,还是现有设备的节能改造,我们都能提供可落地、可验证的解决方案,帮助您解决烘干过程中的安全、能耗、环保等核心痛点。


